

 +86-0515-86223369
 0
 es
 English
 日本語
 Español

Si necesita ayuda, no dude en contactarnos
 Productos y soluciones
Inicio / Noticias / Noticias de la industria / Desvitrificación del vidrio: causas, prevención y guía de selección de materiales
Desvitrificación del vidrio: causas, prevención y guía de selección de materiales
Contenido
- 1 ¿Qué es la desvitrificación del vidrio?
- 2 Por qué el vidrio de cuarzo se desvitrifica: estructura, cristobalita y tensión
- 3 Contaminación, temperatura y tiempo: lo que realmente acelera la desvitrificación
- 4 Dónde se concentra el riesgo: crisoles, tubos y cuarzo de laboratorio
- 5 Selección de materiales: comparación de grados de vidrio y cuarzo
- 6 Lista de verificación de prevención: controles del lado del horno y del lado de manipulación
- 7 ¿Se puede revertir la desvitrificación? Opciones de reparación y sus límites
- 8 Comprar vidrio de cuarzo teniendo en cuenta la resistencia a la desvitrificación
- 9 Recursos relacionados en este sitio
- 10 Preguntas frecuentes sobre la desvitrificación del vidrio
- 10.1 ¿Qué es la desvitrificación del vidrio en términos simples?
- 10.2 ¿A qué temperatura se desvitrifica el vidrio de cuarzo?
- 10.3 ¿Se puede limpiar o restaurar una superficie desvitrificada?
- 10.4 ¿La desvitrificación debilita una pieza de cuarzo?
- 10.5 ¿Por qué mi tubo de cuarzo se desvitrificó más rápido de lo que sugiere la hoja de datos?
- 10.6 ¿Cuál debo elegir para servicio por encima de 1100 grados C, borosilicato o cuarzo fundido?
Tarde o temprano, casi todos los que calientan vidrio de cuarzo se encuentran con el mismo descubrimiento frustrante. Un tubo de horno o crisol que llegó con una superficie transparente como el agua como un espejo sale de servicio después de semanas a temperatura con una piel áspera de color blanco lechoso. No se limpia, no se lava y los disolventes habituales no entran en contacto con él. Esa piel es la cara visible de la desvitrificación del vidrio, el proceso mediante el cual una superficie vidriosa amorfa se reorganiza lentamente en sílice cristalina.
La primera conclusión: la desvitrificación es impulsada por el calor, el tiempo y, sobre todo, la contaminación. Comienza en las superficies en lugar de dentro del vidrio, se acelera bruscamente a medida que el material se mantiene por encima de aproximadamente 1000 a 1200 grados C, y una vez que una región ha cristalizado no se puede limpiar para volver a convertirlo en vidrio, sólo grabarlo, mecanizarlo o reemplazarlo. Lo alentador es que el proceso se comprende bien y en gran medida es manejable. Los compradores que controlan la pureza, la limpieza y las prácticas del horno habitualmente extraen varias veces la vida útil de piezas nominalmente idénticas, mientras que los compradores que ignoran estos detalles pagan por ello en generación de partículas, cambios de tubos no planificados y cargas desechadas.
Esta guía explica qué es realmente la desvitrificación, por qué ocurre a nivel atómico, qué factores la aceleran en hornos reales, dónde se concentra el riesgo en componentes específicos, cómo se comparan los tipos de vidrio comunes y los grados de cuarzo, y qué pasos prácticos tanto en el piso del horno como en el mostrador de compras mantendrán las piezas de cuarzo vítreas por más tiempo.
Conclusión clave: la desvitrificación del vidrio es un proceso de cristalización de la superficie impulsado principalmente por la contaminación y el tiempo a temperatura, y prevenirlo es mucho más barato que reparar o reemplazar piezas desvitrificadas.
¿Qué es la desvitrificación del vidrio?
El vidrio es un sólido amorfo, lo que significa que sus átomos están atrapados en una red desordenada en lugar de una red cristalina que se repite. En la sílice fundida, los átomos de silicio y oxígeno forman una estructura tridimensional continua pero irregular. Termodinámicamente, esa disposición no es la más estable disponible para el dióxido de silicio: dada suficiente movilidad atómica, la sílice preferiría ser un cristal, como el cuarzo o la cristobalita. Lo que mantiene al vidrio como vidrio es la viscosidad. La red es tan rígida, a cualquier temperatura muy por debajo del ablandamiento, que los átomos no pueden reorganizarse en ninguna escala de tiempo humana, por lo que el desorden permanece congelado en lo que los científicos de materiales llaman un estado metaestable.
La desvitrificación es el lento escape de ese estado de congelación. Cuando la energía térmica es lo suficientemente alta, pequeños grupos de átomos se asientan en un patrón ordenado y repetitivo, y una vez que existe una semilla estable, el cristal crece capa por capa en el vidrio circundante. La palabra en sí proviene del latín vitreus, que significa vidrioso, y técnicamente es un nombre inapropiado, porque el vidrio nunca contuvo cristales que perder; el nombre describe la pérdida de la condición vítrea en lugar de la eliminación de algo. En el vidrio de sílice pura, el cristal que se forma casi siempre es cristobalita, una forma de dióxido de silicio de alta temperatura.
En una pieza real, la desvitrificación se anuncia visualmente antes de fallar mecánicamente. El área afectada cambia de clara y brillante a una neblina lechosa o una película opaca y calcárea, a menudo con una textura fina de piel de naranja. Bajo una luz en ángulo, la superficie muestra pequeños destellos cristalinos en lugar de un reflejo suave. El patrón rara vez es uniforme: la neblina tiende a comenzar exactamente donde ocurrió la contaminación o el contacto, razón por la cual a menudo se la ve como un anillo donde toca un guante, una franja que mira hacia el aislamiento del horno o un parche debajo de una línea de salpicadura.
Cómo diferenciar la desvitrificación de otros problemas superficiales
- Depósitos y condensados Los vapores del proceso se depositan sobre el vidrio, se limpian o se disuelven y dejan una superficie lisa debajo.
- Meteorización y floración alcalina. en el vidrio sodocálcico ordinario hay una química de corrosión propia, no relacionada con la cristalización de sílice.
- Arañazos y abrasión sigue líneas direccionales y se siente nítido, mientras que la desvitrificación forma parches cristalinos aleatorios con una rugosidad de piel de naranja.
- Desvitrificación sobrevive a cada intento de limpieza, permanece áspero al tacto y permanece después de un ligero reinicio que haría desaparecer los depósitos comunes.
Los operadores de hornos experimentados utilizan ese último punto como una prueba de campo rápida: limpie a fondo el área sospechosa y luego vuelva a encenderla breve y suavemente. Los depósitos y condensados generalmente desaparecen o se levantan después, mientras que un parche desvitrificado permanece áspero y turbio. La prueba no es perfecta, pero separa las dos confusiones más comunes más rápido que cualquier discusión sobre la apariencia.
Si una superficie turbia sobrevive a la limpieza y todavía se siente áspera, se trata de desvitrificación en lugar de suciedad, y todo lo relacionado con el tratamiento cambia.
Por qué el vidrio de cuarzo se desvitrifica: estructura, cristobalita y tensión
Para entender por qué un horno limpio es tan importante como una pieza limpia, es útil imaginar lo que tiene que suceder átomo por átomo. La sílice pura esencialmente no contiene óxidos que modifiquen la red, por lo que sus átomos se mantienen en una estructura muy fuerte y completamente conectada. La cristalización requiere que los enlaces se rompan y se reformen, lo que requiere un flujo viscoso, que requiere temperatura. Esa combinación es la razón por la que el vidrio de cuarzo puede permanecer en un estante durante décadas sin cambiar y, sin embargo, transformarse en cuestión de días en el rincón caliente equivocado de un horno.
Nucleación superficial: por qué la cristalización comienza en el exterior
Formar el primer grupo ordenado cuesta energía, y en la mayor parte del sílice limpio esa barrera energética es lo suficientemente alta como para que la nucleación interna sea insignificante. Esta es la razón por la que el cuarzo fundido bien elaborado no se desvitrifica de adentro hacia afuera. Las superficies son diferentes: presentan defectos, polvo, rayones, películas adsorbidas e iones extraños, y cada uno de ellos reduce el precio energético del primer cristal. Una vez que existe un núcleo estable, el crecimiento avanza capa por capa. Ésa es la razón práctica por la que la desvitrificación sigue tan de cerca la contaminación: la contaminación suele ser el sitio de nucleación.
Cristobalita y el problema del desajuste
La capa cristalizada no es un recubrimiento inofensivo. La cristobalita es ligeramente más densa que la sílice fundida, aproximadamente 2,3 frente a 2,2 gramos por centímetro cúbico y, mucho más importante, se expande y contrae de manera muy diferente. Cuando la pieza se enfría, los cristales siguen su propia secuencia térmica, mientras que el vidrio que se encuentra debajo sigue otra, y la tensión se acumula a lo largo del límite. Peor aún, la cristobalita sufre una inversión estructural entre sus formas alfa y beta cerca de 200 a 270 grados C, lo que añade un aumento abrupto de volumen a la expansión térmica ordinaria. Los ciclos repetidos a través de ese rango de inversión funcionan en el límite como una bisagra, abriendo microfisuras, levantando escamas y liberando partículas.
El mecanismo de daño se vuelve obvio cuando se comparan los números de expansión uno al lado del otro. El siguiente cuadro muestra los valores típicos de expansión térmica lineal para el cuarzo fundido, el vidrio de borosilicato, la cristobalita cristalizada y el vidrio de cal sodada aproximadamente a temperatura ambiente y hasta 300 grados C. El cuarzo fundido se encuentra cerca del fondo a aproximadamente 0,55 ppm por grado C. La cristobalita, el mismo cristal que crea la desvitrificación, se expande aproximadamente diez veces más rápido. La cal sodada y el borosilicato se incluyen para contextualizar, porque muestran cuán amplia es realmente la diferencia entre los vidrios comunes.
Expansión térmica típica (ppm por grado C, alrededor de 20 a 300 grados C)
Cuarzo fundido
0.55 Borosilicato 3.3
3.3 cristobalita
alrededor de 5 cal sodada
9.0
0.55 Borosilicato 3.3
3.3 cristobalita
alrededor de 5 cal sodada
9.0
Una mayor expansión significa más tensión dondequiera que los cristales se encuentren con el vidrio.
La brecha en el gráfico explica la mayor parte del daño práctico. Una pieza de cuarzo está diseñada teniendo en cuenta el hecho de que su superficie y su volumen se expanden juntos a aproximadamente media ppm por grado. Cuando unas pocas decenas de micrones de esa superficie se convierten en cristobalita, la expansión local aumenta aproximadamente en un factor de diez. Cada calentamiento ahora estira la piel cristalina mucho más que el vidrio debajo de ella, y cada enfriamiento la vuelve a comprimir. Alrededor de 200 a 270 grados C, la inversión añade un cambio de paso repentino que ninguna rampa suave puede suavizar. Por lo tanto, la capa límite sufre un castigo mecánico en cada ciclo, incluso en hornos que nunca exceden temperaturas modestas.
Al principio, ese castigo sólo se muestra como un fino enloquecimiento visible bajo una luz rasante. Con suficientes ciclos, la capa se levanta, se descascara y arroja partículas. En un crisol de crecimiento de cristales, esas partículas caen en el silicio fundido y siembran defectos en el lingote en crecimiento. En un tubo de difusión, migran hacia obleas y barcos, donde incluso los fragmentos a escala micrométrica acaban con el rendimiento. Mientras tanto, las barras de borosilicato y cal sodada explican por qué esos vidrios son perfectamente estables en sus propios rangos de temperatura pero no son adecuados para el servicio de cuarzo: a sus modestas temperaturas de funcionamiento nunca se acercan a condiciones en las que sus superficies cristalizarían, pero tampoco podrían sobrevivir al calor que crea esas condiciones en la sílice. El mensaje general es que la desvitrificación es un problema de confiabilidad mecánica, no simplemente cosmético.
La capa cristalina se expande hasta diez veces más rápido que el vidrio sobre el que crece, por lo que una superficie desvitrificada es un generador incorporado de grietas y partículas, no solo un defecto cosmético.
Contaminación, temperatura y tiempo: lo que realmente acelera la desvitrificación
Contaminación alcalina: el acelerante dominante
El sodio, el potasio y el litio son modificadores de redes: rompen puentes de silicio-oxígeno, aumentan la movilidad atómica local y reducen drásticamente la barrera a la nucleación de cristales. Su efecto se mide en ppm. La sílice fundida sintética de alta pureza transporta metales alcalinos por debajo de aproximadamente 1 ppm, mientras que el cuarzo fundido natural ordinario puede transportar de diez a treinta ppm de impurezas metálicas totales, y esa diferencia se traduce directamente en un margen de desvitrificación. Una sola huella digital libera más sodio en un área pequeña que el que algunas piezas de alta pureza deben contener en todo su volumen, por lo que la manipulación con guantes es un requisito técnico más que una formalidad.
Temperatura, tiempo y ciclos térmicos.
La desvitrificación se activa térmicamente, por lo que sigue la misma lógica exponencial que la mayoría de los procesos de alta temperatura. Para el cuarzo limpio, es insignificante por debajo de aproximadamente 1000 grados C incluso durante largos períodos, se vuelve mensurable en semanas en la banda de 1000 a 1200 grados C y aumenta rápidamente por encima de aproximadamente 1250 grados C, donde las superficies contaminadas pueden nublarse en cuestión de horas. Comúnmente se describe que la tasa se duplica aproximadamente por cada 50 grados de temperatura adicional, por lo que pequeños cambios en el punto de ajuste tienen efectos descomunales. El ciclo también es importante, porque los pasos repetidos a través de la banda caliente y el rango de inversión de la cristobalita agravan la tensión mecánica descrita anteriormente.
Atmósfera: humedad y vapores alcalinos.
El vapor de agua ataca la superficie convirtiendo los puentes de siloxano en grupos silanol, lo que reduce localmente la viscosidad y acelera la cristalización; una purga de nitrógeno seco o argón ralentiza el proceso y el vacío lo ralentiza aún más. Las atmósferas más dañinas son las que contienen álcali: aislamiento deteriorado, superficies refractarias, residuos de sal adheridos a las cargas o cristalería vecina que desprende gases a temperatura. Muchas de las llamadas fallas misteriosas se remontan a un panel aislante modificado, una línea de gas más húmeda o una nueva carga química de trabajo, más que al vidrio en sí.
Condición de la superficie
Una superficie pulida al fuego resiste la nucleación porque es lisa, químicamente limpia y libre de microfisuras. Las superficies rectificadas, arenadas o profundamente rayadas presentan material fresco y dañado con abundantes sitios de nucleación y se nublan visiblemente más rápido en un servicio idéntico. Esta es la razón por la que los fabricantes concienzudos graban o vuelven a pulir las áreas mecanizadas después del rectificado y taladrado, y por la que un grabado con ácido fluorhídrico que elimina la capa dañada es la restauración estándar para piezas ligeramente desvitrificadas.
Los números hacen que el efecto de la contaminación sea más fácil de planificar que los adjetivos. El siguiente cuadro compara cuánto duran normalmente las diferentes condiciones de la superficie del cuarzo a aproximadamente 1200 grados C antes de que aparezca la primera cristalización visible. La temperatura se mantiene constante en la comparación, por lo que la única parte móvil es la pureza y la limpieza de la superficie. Trate los valores como cifras indicativas de orden de magnitud en lugar de vidas garantizadas. Los hornos reales añaden sus propias variables, desde la humedad en el gas del proceso hasta los álcalis que se desprenden del aislamiento envejecido.
Tiempo hasta la cristalización de la superficie visible a aproximadamente 1200 grados C (indicativo)
Sílice fundida sintética, superficie limpia: aproximadamente 500 h
Cuarzo fundido natural, superficie limpia: aproximadamente 120 h
Cualquier grado de cuarzo con álcali en la superficie: aproximadamente 20 h
Valores indicativos extraídos de la experiencia de la industria; El comportamiento real depende de la pureza, la atmósfera y la carga de trabajo.
Destacan tres cosas. En primer lugar, la diferencia entre una superficie limpia de alta pureza y una contaminada es enorme, del orden de veinte a veinticinco veces en esta comparación indicativa. En segundo lugar, la diferencia entre la sílice fundida sintética y el buen cuarzo natural es real pero modesta en comparación con el efecto de la contaminación de la superficie, lo que significa que pagar por el grado de pureza más alto no protege una pieza que se manipula sin guantes. En tercer lugar, la barra de contaminación se aplica a cualquier grado de cuarzo, porque el álcali que se encuentra en la superficie domina lo que se distribuye dentro del vidrio.
Estas curvas también explican por qué los informes de fallas a menudo implican el entorno del horno en lugar del material. Dos líneas del mismo vidrio en el mismo horno pueden envejecer a ritmos completamente diferentes dependiendo de cuál se encuentre más cerca de una fuente alcalina. Los valores también sugieren una cadencia de inspección práctica: comenzar a comprobar las piezas mucho antes del tiempo indicado, ya que la turbidez siempre precede al agrietamiento. También argumentan que los cambios en el proceso, como un nuevo proveedor de aislamiento o un gas más húmedo, deberían restablecer sus expectativas de vida útil de los tubos. Finalmente, recuerde que el gráfico mantiene la temperatura fija y aumentar el punto de ajuste acorta cada barra.
La pureza compra margen, pero la limpieza lo mantiene: los álcalis de la superficie provenientes de la manipulación o del ambiente del horno pueden borrar la ventaja incluso del cuarzo de mayor pureza.
Dónde se concentra el riesgo: crisoles, tubos y cuarzo de laboratorio
Crisoles de crecimiento de cristal
El silicio de Czochralski se extrae a aproximadamente 1.420 grados C, y la fundición de lingotes fotovoltaicos mantiene la masa fundida en la misma zona durante muchas horas. Estas son exactamente las condiciones en las que una pared interior de cuarzo contaminada se desvitrificará, y las consecuencias son directas: escamas y partículas de la capa cristalizada entran en contacto con la masa fundida y dislocaciones de semillas, defectos en las líneas y rayones en el cristal en crecimiento. Los fabricantes de crisoles responden controlando la calidad de la superficie, combinando un cuerpo de cuarzo natural con una capa interna sintética de alta pureza y tratando la resistencia a la desvitrificación como un aporte de diseño en lugar de una idea de último momento.
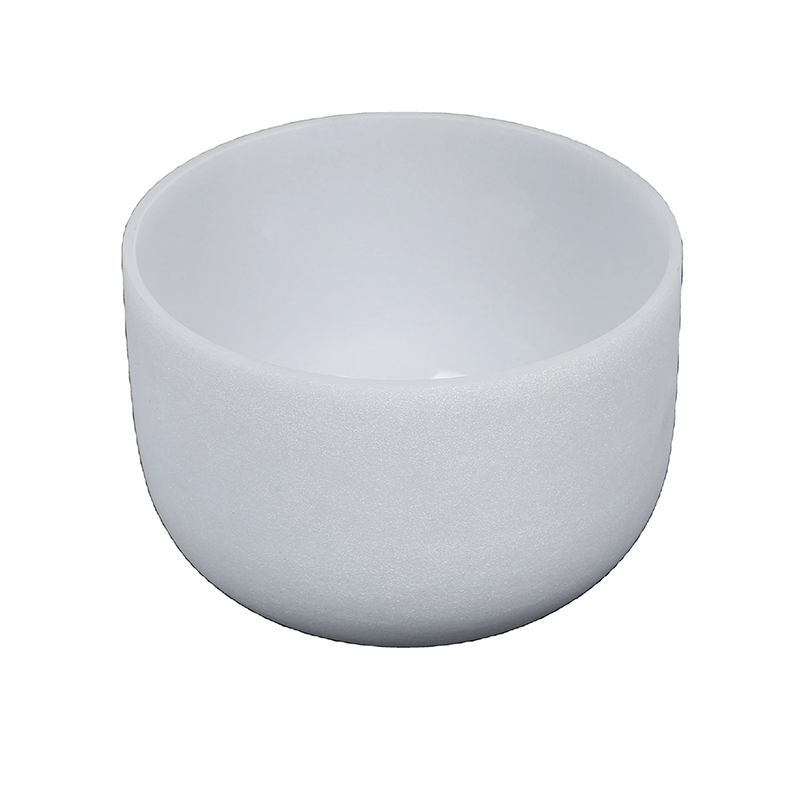 Crisol de cuarzo de grado semiconductor para el crecimiento de cristales El silicio extraído y la fundición fotovoltaica mantienen los fundidos cerca de 1420°C durante horas, donde una pared interna impura se desvitrifica y genera defectos en cristales. Un crisol con una pureza de SiO2 superior al 99,998 % y una superficie interior controlada aborda directamente ese riesgo. Ver producto →
Tubos de horno de difusión y CVD.
Los tubos de proceso que funcionan entre 1100 y 1250 grados C acumulan riesgo de desvitrificación desde dos direcciones. La pared exterior enfrenta el aislamiento del horno y sus emisiones alcalinas, mientras que la pared interior enfrenta la humedad y los residuos de los gases y cargas del proceso. La vida útil generalmente se registra en horas de calor acumuladas por campaña, y muchas fábricas rotan los tubos para igualar la exposición a las zonas calientes. Debido a que las especificaciones de partículas son implacables, los tubos generalmente se reemplazan según un cronograma que llega antes de la falla visible, no después.
Cuarzo de laboratorio y analítico.
Los crisoles de cuarzo, los tubos de digestión y los platos de evaporación suelen funcionar muy por debajo de la zona de peligro, por lo que la desvitrificación es rara cuando el vidrio sale limpio. Las excepciones se refieren a la química de la muestra: los residuos de sodio y potasio que salpican o se hornean sobre el vidrio crean sitios de nucleación localizados y, a menudo, aparece un anillo característico de neblina exactamente en la línea de residuos antiguos. Una limpieza inmediata después de cada ejecución y mantener el cuarzo alejado del contacto directo con las superficies de cerámica de la mufla elimina la mayor parte de este riesgo.
Calentadores, lámparas y mirillas.
Las mangas calefactoras infrarrojas, ya sea alrededor de elementos de níquel-cromo, tungsteno o fibra de carbono, se calientan más en el interior mientras que la pared exterior permanece más fría y, por lo general, resisten bien la desvitrificación cuando se manipulan limpiamente. El problema aparece cuando una mano desnuda toca la funda durante la instalación o cuando el polvo se acumula en la cara caliente. Las mirillas y las ventanas de visualización fallan debido al calentamiento unilateral combinado con depósitos, y los trabajadores de las lámparas ven la misma química superficial en miniatura cuando el vidrio se recalienta repetidamente y se trabaja justo por debajo de la temperatura ideal, produciendo neblina en la antorcha.
Las piezas que fallan primero son casi siempre las que combinan la temperatura más alta con las mayores posibilidades de contacto, que es exactamente donde la inspección y la disciplina en el manejo dan sus frutos.
Selección de materiales: comparación de grados de vidrio y cuarzo
Ningún vidrio es mejor en todo, por lo que la cuestión de selección honesta es qué material se adapta a su temperatura, su nivel de limpieza y su presupuesto. La siguiente tabla alinea los candidatos comunes en las propiedades que son importantes para el riesgo de desvitrificación y el servicio caliente. Lea la columna de desvitrificación junto con el punto de reblandecimiento, porque un vidrio que se desploma mucho antes de que lleguen las condiciones de cristalización tiene, en efecto, un modo de falla completamente diferente.
| Tipo de vidrio | Punto de ablandamiento | Desvitrificación tendency in hot service | Tolerancia al choque térmico | Roles típicos |
|---|---|---|---|---|
| Cuarzo fundido (natural, electric-melted) | Alrededor de 1650 grados C | Muy por encima de 1100 a 1200 grados C cuando está contaminado; lento cuando está limpio | Excelente, tolera gradientes cercanos a 1000 grados C | Tubos de horno, crisoles, calentadores de infrarrojos. |
| Sílice fundida sintética | Alrededor de 1600 a 1650 grados C | El más bajo de los vidrios de sílice, gracias a un contenido de álcali inferior a ppm. | Sobresaliente | Crisoles semiconductores, óptica, procesos limpios más calientes. |
| Borosilicato 3.3 | Alrededor de 820 grados C | Bajo a sus propias temperaturas de servicio, pero se ablanda muy por debajo de las temperaturas del proceso de cuarzo. | Bueno, con gradientes de entre 120 y 150 grados C | Material de vidrio de laboratorio, ventanas de proceso de baja temperatura. |
| cal sodada | Alrededor de 700 grados C | Prácticamente irrelevante, porque se desploma mucho antes de que lleguen las condiciones de cristalización. | Deficiente, generalmente con gradientes inferiores a 60 grados C | Ventanas, contenedores, usos a temperatura ambiente. |
La comparación recompensa un hábito simple: preguntar qué temperatura ve realmente la pieza y luego preguntar qué contaminación encontrará. El cuarzo fundido se gana su lugar en las zonas calientes porque nada en su punto de reblandecimiento o comportamiento de choque térmico se acerca a sus rivales, y la sílice fundida sintética extiende ese margen aún más donde las partículas y la pureza son críticas. El borosilicato sigue siendo una opción excelente y económica para trabajos de laboratorio por debajo de unos pocos cientos de grados, y la cal sodada sigue siendo un material para ventanas y contenedores. Los problemas comienzan cuando a un miembro se le pide que viva fuera de la banda para la que se eligió su química.
Calidades de cuarzo de un vistazo
Sílice fundida sintética Metales alcalinos por debajo de aproximadamente 1 ppm; el grado más resistente a la desvitrificación para los trabajos más calientes y limpios. Cuarzo fundido natural El equilibrio perfecto entre coste y rendimiento para tubos, varillas, placas y cuerpos de crisol. Sílice fundida baja en OH Contenido reducido de hidroxilo para tubos de lámparas y manguitos calefactores donde la viscosidad y la desgasificación son importantes. Cuarzo dopado (grado UV) Dopaje con titanio o cerio para controlar la transmisión de rayos UV; Comportamiento de desvitrificación cercano a su base de cuarzo natural. Cuarzo lechoso opaco Estructura rellena de burbujas para servicio de horno tipo aislamiento donde no se requiere translucidez.
Los productos sólidos siguen la misma lógica de pureza que los tubos. Los muebles de horno, como varillas, paletas y soportes, junto con la materia prima de fibra óptica, dependen de una química baja en álcalis precisamente porque sus superficies pasan horas a temperatura y cualquier cristalización se manifiesta como rugosidades, partículas o defectos en las preformas. Cuando obtenga varillas de cuarzo de precisión, solicite al proveedor la ruta de fusión y los datos de trazas de metal, y confirme si las superficies rectificadas han sido grabadas o pulidas al fuego después del mecanizado.
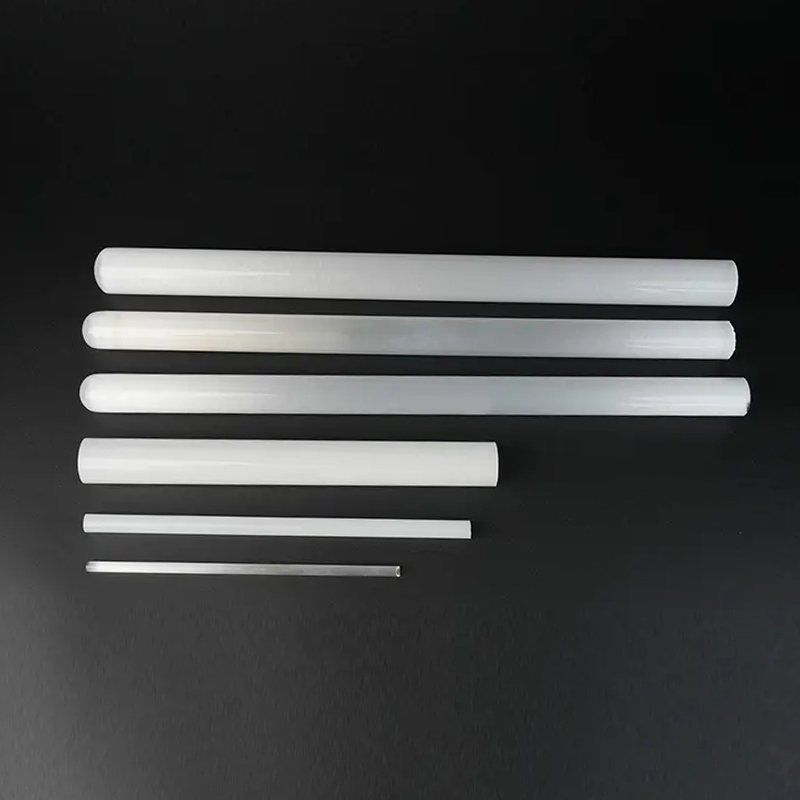
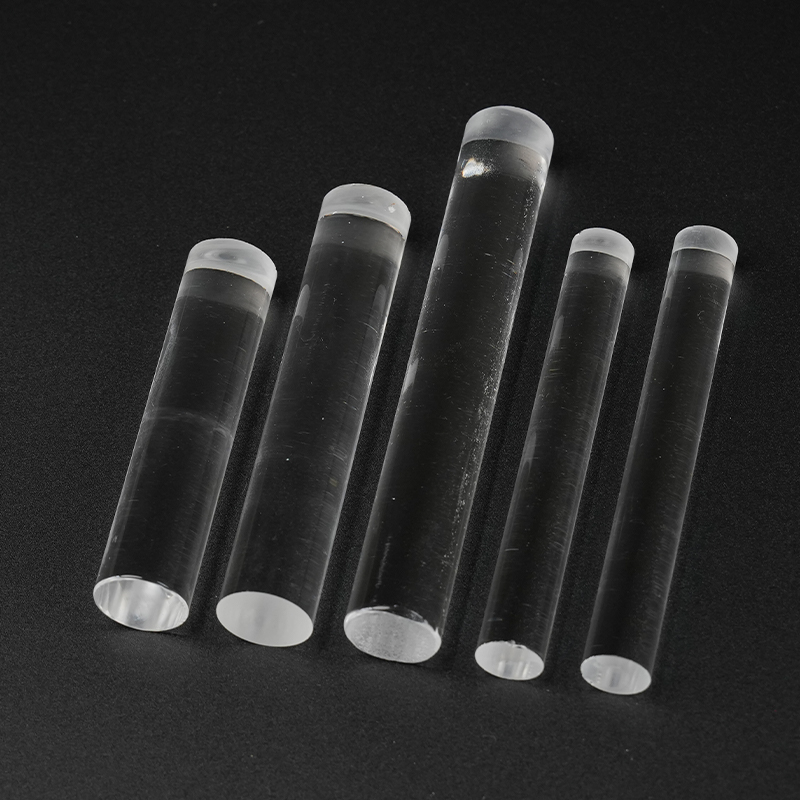
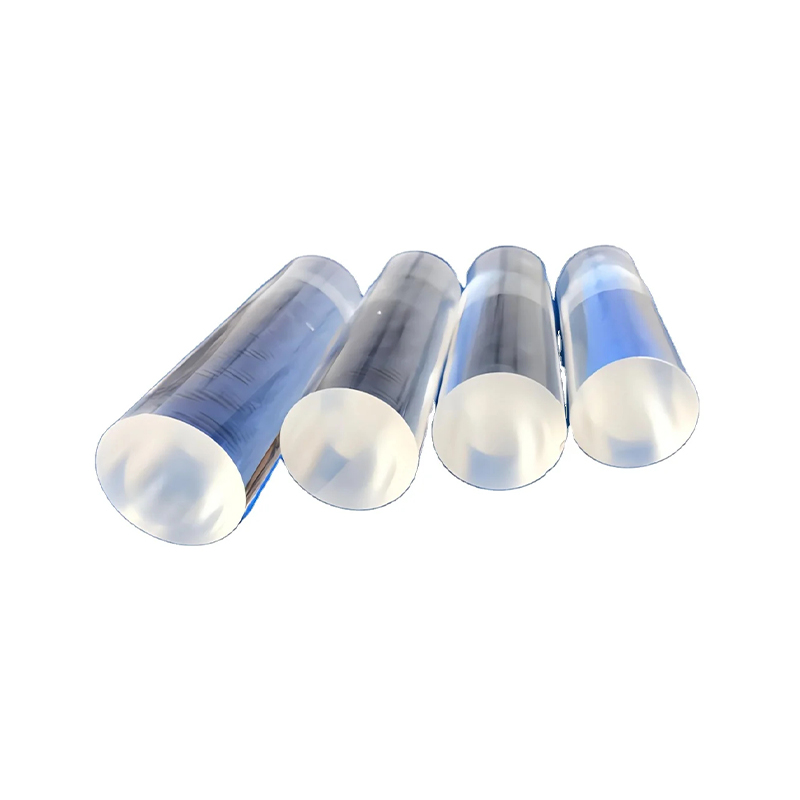 Varillas de sílice fundida de alta pureza Los muebles del horno y la materia prima de fibra óptica permanecen a temperatura durante horas, por lo que la cristalización de la superficie se manifiesta como rugosidad o partículas. Vale la pena revisar aquí las varillas de alta pureza, disponibles en diámetros de 2 a 50 mm y clasificadas para servicio continuo a 1200 °C. Ver producto →
Haga coincidir el grado con la temperatura y la limpieza que realmente puede mantener; el vidrio más caro es el que falla al principio de un proceso sucio.
Lista de verificación de prevención: controles del lado del horno y del lado de manipulación
La prevención actúa en dos frentes a la vez, porque la desvitrificación necesita tanto de una superficie vulnerable como de un entorno que la alimente. La columna de la izquierda a continuación cubre lo que sucede dentro del horno, donde dominan la atmósfera, el aislamiento y el programa de temperatura. La columna de la derecha cubre lo que sucede en el banco, donde la mayor parte de la contaminación se introduce mucho antes de que la pieza se caliente. Los equipos que trabajan en ambas columnas reportan consistentemente las mayores ganancias en la vida útil del tubo y del crisol.
Controles del lado del horno
| Mandos en el lado de manipulación
|
Un protocolo de ejecución simple une las dos columnas y requiere minutos por parte en lugar de horas. Siga la misma secuencia para cada tubo, bote y crisol, y la disciplina se convertirá en la predeterminada y no en la excepción.
- Inspeccione cada pieza a su llegada bajo una luz brillante en ángulo y rechace cualquier cosa que ya esté borrosa, áspera o sucia.
- Limpie con agua desionizada y toallitas sin pelusa, termine con un enjuague con alcohol y deje que la pieza se seque por completo antes de calentarla.
- Realice la instalación con guantes sin polvo y mantenga las superficies de cuarzo alejadas del aislamiento, los refractarios y el metal desnudo.
- Registre las horas acumuladas por encima de aproximadamente 1100 grados C para cada tubo, bote y crisol.
- Gire o voltee los tubos del horno a intervalos planificados para que ninguna zona acumule toda la exposición.
- Vuelva a inspeccionar las superficies de las zonas calientes en cada ventana de mantenimiento y elija entre un grabado profesional y un reemplazo programado antes de que aparezcan grietas.
Hay un argumento económico detrás de todo esto. Un tubo de horno de gran diámetro cuesta una fracción de una carga de oblea desechada, y la rotación o el reemplazo planificados consumen minutos de tiempo de inactividad programado, mientras que una fractura no planificada consume días. Tratar el tubo como un consumible con un historial de servicio registrado, en lugar de como un accesorio permanente, es la forma más confiable de evitar que la desvitrificación dicte su cronograma.
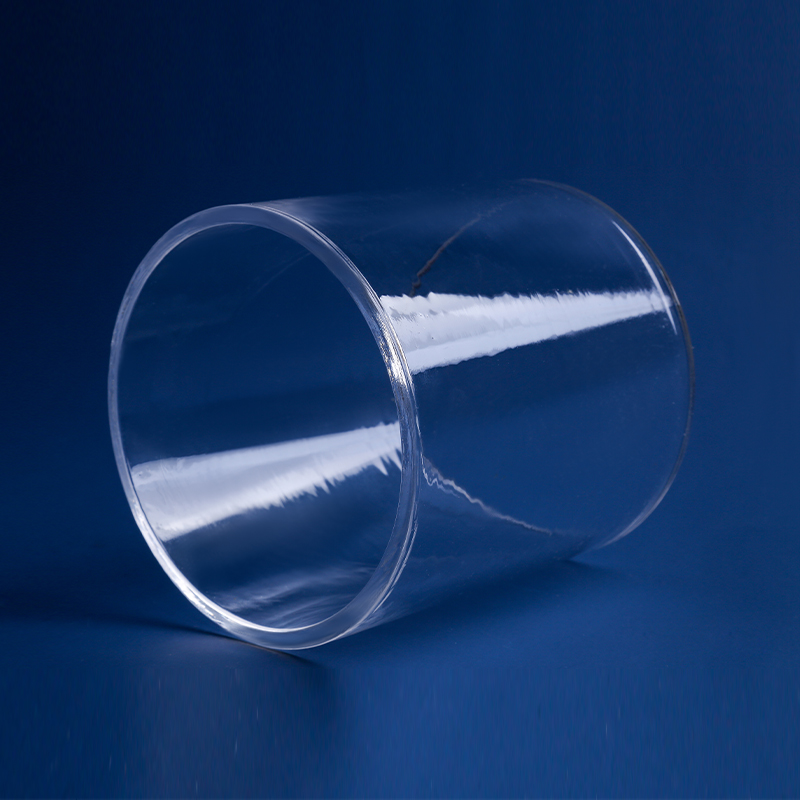
 Tubo de vidrio de cuarzo con horno aislado de gran diámetro Con los tubos gestionados como consumibles controlados en función de las horas de calor, la calidad del aislamiento determina la vida útil y el uso de energía. Un tubo de gran diámetro con menor fuga de calor y resistencia al choque térmico se adapta a los programas planificados de rotación y reemplazo en hornos de alta temperatura. Ver producto →
La prevención es una tarea que tiene dos frentes: el horno controla el medio ambiente, la mesa controla la superficie y la desvitrificación sólo gana cuando ambos se descuidan.
¿Se puede revertir la desvitrificación? Opciones de reparación y sus límites
La respuesta directa es no: un recalentamiento moderado no convertirá la cristobalita en vidrio. Los cristales persisten hasta que las temperaturas se acercan al rango de fusión, que está mucho más allá de lo que la mayoría de las piezas pueden tolerar dimensionalmente. Esta es también la razón por la que la prueba de reencendido funciona como diagnóstico, porque los depósitos desaparecen con un calor suave mientras que los parches cristalizados permanecen ásperos. Una vez que la superficie ha cambiado de estado, sus opciones son eliminar la capa afectada, solucionarla o reemplazar la pieza.
grabado químico
Un grabado controlado con ácido fluorhídrico elimina unas pocas micras de superficie, llevándose consigo la capa contaminada con semillas de cristales y exponiendo sílice fresca y amorfa debajo. Si se hace temprano, en un tubo o placa ligeramente turbio, puede restaurar la mayor parte de la resistencia a la desvitrificación original. Es un trabajo peligroso que exige personal capacitado, ventilación adecuada y equipo para manejo de ácido, y no es apropiado para óptica de precisión sin una revisión de dimensiones y transmisión, porque el grabado cambia el espesor y la figura de la superficie.
Esmerilado y pulido al fuego
Una cristalización más profunda, o una capa que ya se ha agrietado y descascarado, requiere eliminación mecánica. El esmerilado y el pulido pueden eliminar la zona afectada, y las piezas pequeñas, como varillas y piezas simples, se pueden pulir al fuego para restaurar una superficie lisa y amorfa. Ambas rutas cambian de dimensiones, por lo que se adaptan a piezas con margen de tolerancia y rara vez se adaptan a componentes calibrados. Para el vidrio artístico formado en horno, el conjunto de herramientas tradicional difiere ligeramente y se basa en un aerosol de desvitrificación, un chorro de arena o un refractario correctivo, pero el principio subyacente de eliminar o cubrir la capa cristalizada es el mismo.
Cuando el reemplazo es la respuesta honesta
Si la zona desvitrificada es profunda, si la pieza funciona en una posición crítica para las partículas o si el componente es una ventana de precisión o una placa óptica, el reemplazo generalmente supera a la reparación tanto en términos de riesgo como de costo total. Una capa que ha comenzado a desprender partículas ya ha alcanzado el modo de falla por carga descrito anteriormente, y ningún grabado puede garantizar que no se repetirá en el mismo sitio. Programar el reemplazo durante un período de mantenimiento planificado convierte una fractura no planificada en un cambio de rutina.
El grabado o pulido elimina el síntoma eliminando la capa; Si la capa es profunda o la pieza es de precisión, el reemplazo suele ser la respuesta honesta.
Comprar vidrio de cuarzo teniendo en cuenta la resistencia a la desvitrificación
Dos tubos de cuarzo con geometría idéntica pueden diferir varias veces en su vida útil en caliente, y la diferencia radica en datos que nunca aparecen en una cotización: contenido de impurezas, ruta de fusión y acabado de la superficie. Hacer que esos artículos formen parte de la conversación de compra convierte la desvitrificación de una sorpresa en una especificación. Ya sea que compre directamente a un fabricante o a través de un distribuidor o mayorista, los datos de impurezas deben seguir a la pieza.
- Análisis de trazas de metales, con sodio, potasio, litio, hierro, aluminio y cobre informados en ppm.
- Rango de contenido de hidroxilo, ya que el OH cambia la viscosidad y el comportamiento a alta temperatura.
- Ruta de fusión, ya sea fusión por llama, fusión eléctrica o deposición sintética.
- Estado de la superficie en el momento de la entrega, pulida al fuego versus rectificada y si las áreas mecanizadas se grabaron posteriormente.
- Método de embalaje: polietileno sellado en lugar de papel o película abierta.
- Trazabilidad de lotes y documentación para auditorías de semiconductores o fotovoltaicas.
El pensamiento sobre el costo total también pertenece aquí. El tubo más barato en un proceso caliente y sensible a las partículas rara vez es el más económico una vez que se cuentan el tiempo de inactividad, el trabajo de limpieza y el trabajo desechado, por lo que una prima modesta por el material documentado con bajo contenido de álcali generalmente se paga dentro del primer cambio de tubo evitado. Las piezas personalizadas rectificadas y perforadas merecen una atención especial, porque cada superficie mecanizada es un sitio de nucleación nuevo; Pedirle al fabricante que pula al fuego o grabe químicamente después del mecanizado es un seguro económico.
Como fabricante de productos de cuarzo, vemos la diferencia que hace la práctica cada semana. Las piezas que llegan limpias, funcionan en hornos secos con aislamiento bajo en álcali y registran horas de calor habitualmente superan las expectativas nominales, mientras que piezas idénticas manipuladas con las manos desnudas fallan temprano y se le echa la culpa al vidrio. Un proveedor capaz debería poder hablar de la desvitrificación en términos de ppm y horas, no de adjetivos, y debería ofrecer una fabricación personalizada con acabado de superficie incluido en lugar de tratarla como un extra.
Solicite los números de impureza por escrito; Un proveedor que pueda cotizar el contenido de álcali en ppm generalmente también puede decirle cómo se comportará la pieza en su horno.
Recursos relacionados en este sitio
Si esta guía generó preguntas sobre una pieza o proceso específico, dos páginas de este sitio profundizan en el aspecto del material y la fabricación. El primero cubre la selección de grados y los límites de impurezas para las aplicaciones más calientes y críticas para la pureza. El segundo explica cómo se mecanizan, rectifican y acaban las fabricaciones personalizadas para que las superficies procesadas no se conviertan en sitios de nucleación.
- cuarzo fundido de alta pureza , para grados, límites de impurezas y dónde el material sintético gana su prima.
- fabricación de artículos de cuarzo personalizados , sobre cómo se acaban las piezas perforadas, rectificadas y moldeadas para preservar la resistencia a la desvitrificación.
Para un perfil de temperatura específico o una aplicación límite, puede comunicarse con nuestros ingenieros a través del canal de contacto del sitio y pueden revisar los datos de impurezas y las prácticas de manejo antes de comprometerse con una calificación.
Al pesar las calidades para un proceso en caliente, comience a partir de los datos de impurezas en lugar de la etiqueta de precio, e involucre al fabricante desde el principio.
Preguntas frecuentes sobre la desvitrificación del vidrio
¿Qué es la desvitrificación del vidrio en términos simples?En términos simples, la desvitrificación es la superficie del vidrio que lentamente se convierte en piedra. La estructura vítrea y desordenada de la sílice se reorganiza en pequeños cristales, en su mayoría cristobalita, que generalmente comienzan donde la superficie está contaminada o dañada. Aparece como una neblina lechosa o una película áspera y calcárea que la limpieza no puede eliminar. El calor, el tiempo a temperatura y, especialmente, la contaminación alcalina deciden qué tan rápido ocurre, razón por la cual es más importante para las piezas de cuarzo utilizadas por encima de aproximadamente 1000 grados C. |
¿A qué temperatura se desvitrifica el vidrio de cuarzo?Para el cuarzo fundido limpio y de alta pureza, la cristalización mensurable se convierte en una preocupación práctica entre 1.000 y 1.100 grados C y se acelera bruscamente más allá de los 1.200 grados C. La contaminación reduce drásticamente el umbral: una superficie que contiene residuos alcalinos puede mostrar una desvitrificación visible en cuestión de horas a temperaturas en las que una pieza limpia duraría semanas. El tiempo importa tanto como la temperatura, por lo que un tubo que pasa repetidamente por la banda de 1100 a 1250 grados C envejece mucho más rápido que el mismo tubo usado brevemente. |
¿Se puede limpiar o restaurar una superficie desvitrificada?La limpieza no lo restaurará, porque la desvitrificación no es un depósito; la superficie misma ha cambiado de estado. La capa cristalizada se puede eliminar en lugar de revertirla: un grabado controlado con ácido fluorhídrico elimina la superficie contaminada, y el esmerilado, el pulido o el pulido al fuego pueden eliminar las capas más profundas. Todos estos son trabajos para personal capacitado y con el equipo adecuado. Si la capa es profunda, está agrietada o la pieza cumple una función de precisión o sensibilidad a las partículas, el reemplazo suele ser la respuesta más económica. |
¿La desvitrificación debilita una pieza de cuarzo?Sí, de forma específica e importante. La capa cristalina se expande y contrae de manera diferente que el vidrio debajo de ella, y la cristobalita agrega un cambio abrupto de volumen cerca de 200 a 270 grados C durante el enfriamiento. Ese desajuste genera tensión a lo largo del límite, produciendo microfisuras, descamación y desprendimiento de partículas. Un tubo ligeramente desvitrificado puede seguir funcionando, pero su margen de choque térmico se reduce y sus partículas pueden contaminar obleas, masas fundidas o muestras, que suele ser el modo de falla más costoso. |
¿Por qué mi tubo de cuarzo se desvitrificó más rápido de lo que sugiere la hoja de datos?Los sospechosos habituales se sitúan más en el lado del proceso que en el lado material. Los culpables comunes incluyen el contacto con las manos desnudas durante la instalación, álcali liberado por el aislamiento del horno o el contacto refractario, humedad en el gas del proceso, salpicaduras de residuos de muestra y simplemente más horas acumuladas por encima de 1200 grados C que las condiciones de referencia supuestas. Las expectativas de las hojas de datos generalmente suponen un manejo limpio y un ambiente seco y bajo en álcali. Verificar esos cinco factores y solicitar al proveedor datos sobre trazas de metales resuelve la mayoría de los casos de vida útil más corta de lo esperado. |
¿Cuál debo elegir para servicio por encima de 1100 grados C, borosilicato o cuarzo fundido?Para un servicio sostenido por encima de los 1.100 grados C no hay competencia: el borosilicato se ablanda cerca de los 820 grados C y se desplomará mucho antes de que la desvitrificación se convierta en su mecanismo limitante, mientras que el cuarzo fundido permanece rígido mucho más allá de ese rango. La verdadera pregunta es qué grado de cuarzo y qué tan limpio es el medio ambiente. Elija el grado de pureza más alto que pueda justificar para las zonas más calientes, mantenga las fuentes de álcali alejadas del vidrio y registre las horas a temperatura para que el reemplazo sea planificado en lugar de reactivo. |
La mayoría de las preguntas sobre la desvitrificación se remontan a los mismos tres factores: pureza del material, limpieza de la superficie y tiempo pasado en la zona de peligro por encima de los 1200 grados C.
Productos destacados
Derecho de Autor © Yancheng Mingyang Quartz Products Co., Ltd. Todos los Derechos Reservados.
Fabricante mayorista de productos de cuarzo Fábrica de vidrio de cuarzo